Noticias de la industria
Inicio / Noticias / Noticias de la industria / Mercado de forja de turbinas eólicas: forjas de cajas de cambios, especificaciones y guía de abastecimiento
 Inicio / Noticias / Noticias de la industria / Mercado de forja de turbinas eólicas: forjas de cajas de cambios, especificaciones y guía de abastecimiento
Noticias de la industria
Mercado de forja de turbinas eólicas: forjas de cajas de cambios, especificaciones y guía de abastecimiento
2026-10-15
Un fabricante de cajas de cambios obtiene un pedido de una plataforma marina de 6 MW y luego descubre que ningún proveedor aprobado puede fabricar una corona dentada de 1,5 m en 18CrNiMo7-6 en un plazo de 14 semanas. El pedido de turbinas nunca fue un riesgo. La forja fue. En el mercado de forja de turbinas eólicas, la variable decisiva rara vez es la demanda general de energía limpia. Se trata de si se pueden producir componentes grandes, tratados térmicamente y probados mediante ultrasonidos, según lo previsto y según las especificaciones.
Esta guía establece qué compra el mercado, dónde se reduce la capacidad y qué controles técnicos separan una pieza forjada aceptable de un rechazo costoso.
Lo que realmente compra el mercado
El contenido forjado de una turbina moderna se divide en cuatro grupos:
- Partes internas de cajas de cambios: portasatélites, satélites, planetas, coronas y ejes intermedios.
- Transmisión principal: ejes principales forjados, bridas de acoplamiento y soportes de cojinetes.
- Sistema de torre y guiñada: bridas de torre forjadas, anillos de rodamiento de guiñada y cabeceo y coronas de orientación.
- Hardware de góndola: componentes de buje, discos de freno y fijaciones de alta carga.
Estas piezas se forjan en lugar de fundirse por razones consistentes: el flujo de grano sigue la trayectoria de la carga, el comportamiento de fatiga bajo par cíclico es más predecible y los defectos internos pueden dimensionarse mediante pruebas ultrasónicas. Ese último punto es comercial, no académico. Una pieza fundida con una indicación de porosidad inaceptable a menudo se desecha tarde en el mecanizado, cuando ya se ha agregado la mayor parte del valor.
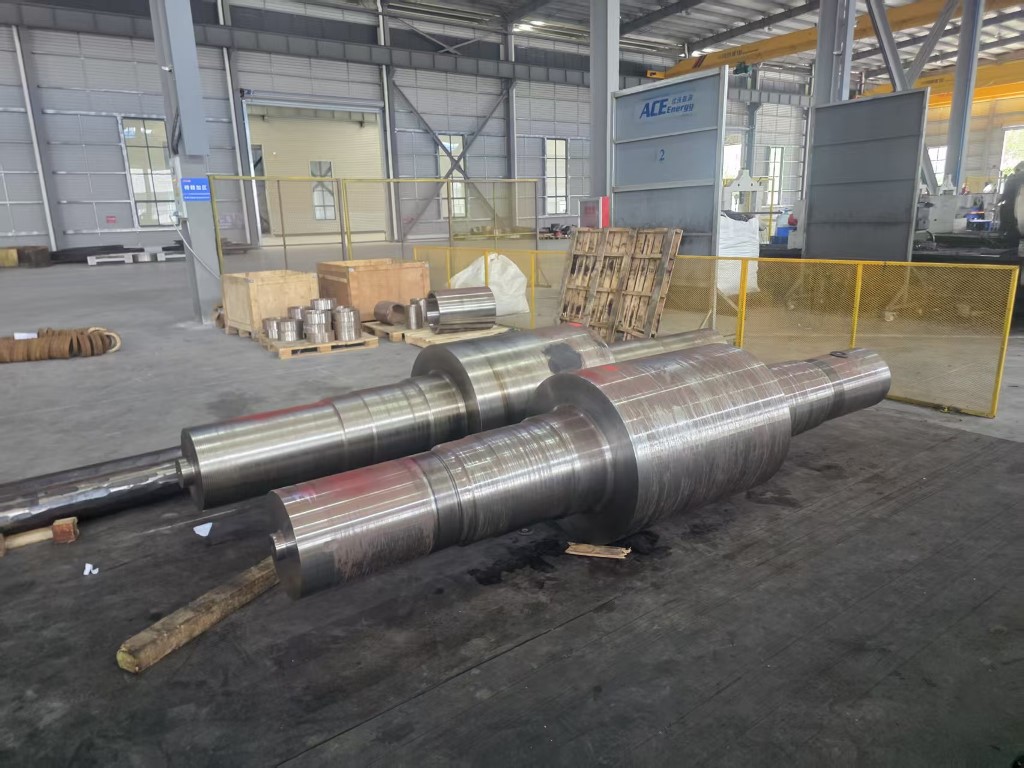 Forjados de portadores planetarios para turbinas eólicas de 3 MW a 10 MW Portasatélites forjados para cajas de engranajes eólicos de 3 a 10 MW, con opciones de 18CrNiMo7-6/42CrMo4 y pruebas UT, PT y MPI para rutas de carga de servicio pesado. Ver producto →
Por qué las piezas forjadas siguen creciendo
La potencia nominal aumenta excesivamente con el diámetro del rotor y el par aumenta con el área de barrido y la relación de transmisión. El resultado práctico es que una caja reductora de 3 MW y una caja reductora de 10 MW no difieren en un factor de tres en el tamaño de los componentes. Se diferencian por un factor mucho mayor en el diámetro del anillo, el espesor de la pared y el peso de una sola pieza. Los portaplanetas que antes pesaban menos de una tonelada ahora superan habitualmente las dos o tres toneladas en las plataformas marinas.
Las piezas forjadas más grandes presionan contra tres límites al mismo tiempo:
- Tamaño del lingote y del tocho, que limita la sección transversal que se puede recalcar o trefilar.
- Energía de forjado disponible, expresada como tonelaje del martillo o capacidad de la prensa.
- Las dimensiones del horno y la uniformidad del enfriamiento, que deciden si una sección pesada logra propiedades consistentes a través de la pared.
Cuando se excede cualquiera de estos límites, un proveedor rechaza la consulta o cotiza un plazo de entrega más largo con un mayor riesgo de retrabajo. Ambas respuestas son información útil para el comprador.
Especificaciones que deciden la aceptación
Las piezas forjadas de cajas de engranajes eólicos se especifican combinadas en aceros aleados como 42CrMo4, 34CrNiMo6, 18CrNiMo7-6 o 20MnCr5. El grado importa, pero lo que sucede después de la forja es más importante.
Propiedades mecánicas y tratamiento térmico.
Las rutas de enfriamiento y revenido, cementación y nitruración producen perfiles de dureza y tenacidad del núcleo muy diferentes. Una caja de engranajes de anillo endurecida para resistencia a la fatiga superficial no se puede cambiar por un equivalente endurecido por inducción sin volver a calcular la tensión de contacto y los márgenes de distorsión.
Ensayos no destructivos
Las pruebas ultrasónicas con niveles de severidad acordados son estándar para las piezas forjadas de cajas de engranajes y ejes principales, con inspección con partículas magnéticas o tintes penetrantes en las superficies mecanizadas. Los criterios de aceptación pertenecen al dibujo. No se debe considerar para estas piezas a un proveedor que no pueda producir un informe ultrasónico repetible.
Tolerancias dimensionales y de mecanizado.
El peso de una sola pieza, la tolerancia de embutición y el material restante para el mecanizado de acabado influyen en el coste. Un margen de 6 mm en un anillo de 1,5 m es muy diferente comercialmente de un margen de 12 mm, incluso cuando ambos son técnicamente aceptables.
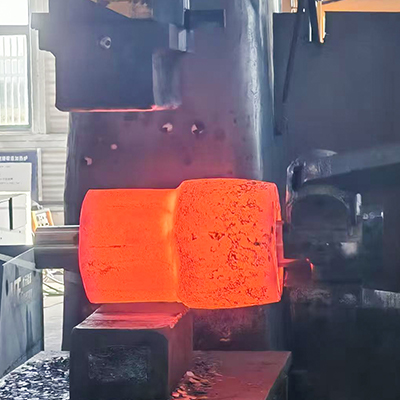 Forjados de engranajes planetarios para turbinas eólicas de 5 MW a 10 MW Forjados personalizados de engranajes planetarios de 1.ª a 3.ª etapa para cajas de engranajes eólicos de 5 a 10 MW, utilizando 18CrNiMo7-6 o 42CrMo4 con inspección 100% UT/PT/MPI. Ver producto →
Forjas típicas de trenes de transmisión eólica de un vistazo
| Component | Material típico | formando ruta | Clave de inspección |
|---|---|---|---|
| Portador de planetas | 42CrMo4, 34CrNiMo6 | Forja con troquel abierto, recalcado y trefilado. | Prueba ultrasónica, prueba mecánica, dimensiones. |
| corona dentada | 18CrNiMo7-6, 42CrMo4 | Laminación de anillos y luego mecanizado. | Prueba ultrasónica, profundidad del caso, distorsión después del tratamiento térmico. |
| Engranaje solar y engranaje planetario | 18CrNiMo7-6, 20MnCr5 | Forjado con troquel abierto o recalcado, luego tallado | Profundidad del caso, perfil, prueba ultrasónica. |
| jefe principal | 34CrNiMo6, 42CrMo4 | Forjado con matriz abierta, gran recalcado | Prueba ultrasónica, propiedades mecánicas, concentricidad. |
| novia de torre | S355NL, 42CrMo4 | Anillo rodante | Prueba ultrasónica, planitud, posición del agujero. |
| Anillo de rodamiento de guiñada y cabeceo | 42CrMo4 y variantes de acero para rodamientos | Anillo rodante | Prueba ultrasónica, dureza, tolerancia de pistas. |
La capacidad de laminación de anillos es a menudo la verdadera limitación.
Los engranajes de anillo, las bridas de torre y los anillos de rodamiento se producen mediante laminación de anillos axiales radiales en lugar de forjado con matriz abierta, porque la laminación crea un flujo de grano circular que resiste la tensión circular mucho mejor que una pieza mecanizada a partir de una placa o cortada de un bloque.
La capacidad de laminación de anillos está definida por límites mensurables:
- El diámetro exterior máximo, normalmente de 1 ma 1,5 m para los molinos de tamaño mediano, con un grupo de proveedores mucho más pequeño más allá de eso.
- Altura máxima del anillo y espesor de pared, que determina si una pieza en bruto de la corona de la caja de cambios se puede laminar en una secuencia.
- Relación mínima entre el diámetro del orificio y el espesor de la pared, por debajo del cual el anillo pierde estabilidad durante la rodadura.
Un comprador que compare cotizaciones debe solicitar estos tres números por escrito. Una cotización que los omite es a menudo una cotización que se subcontratará, añadiendo un nivel a la cadena de suministro y otro punto donde la trazabilidad puede fallar.
 Piezas forjadas de engranajes anulares para turbinas eólicas de 5 MW a 10 MW Forjas de corona dentada para sistemas planetarios eólicos de 5 a 10 MW, laminadas en anillos y templadas con carburación con dientes rectificados con precisión para cargas de alta potencia. Ver producto →
Qué verificar antes de realizar un pedido
- Equipo de forjado adaptado al peso y la envolvente de la pieza, con tonelaje indicado del martillo o de la prensa.
- Hornos de tratamiento térmico con tablas de carga documentadas y capacidad de enfriamiento para el espesor de la sección involucrada.
- Inspección ultrasónica y de superficies internas con operadores calificados y bloques de referencia.
- Trazabilidad desde el número de calor hasta la pieza terminada, incluyendo cualquier operación subcontratada.
- Capacidad de mecanizado, si se requieren piezas terminadas en lugar de piezas forjadas en bruto.
- Documentación del primer artículo de un proyecto comparable, no un folleto general.
- Plazo de entrega que incluye tratamiento térmico y pruebas, no solo horas de forja.
- Términos comerciales acordados sobre retrabajo y no conformidad, establecidos antes de que se derrita el primer calor.
Donde se concentran los costos y los riesgos
El tratamiento térmico es la fuente más común de chatarra en las piezas forjadas de cajas de engranajes grandes. El agrietamiento por enfriamiento, la profundidad insuficiente de la caja, la distorsión excesiva y la variación de la dureza alrededor de un anillo grande aparecen después de que se ha comprometido la mayor parte del material y el costo de mecanizado. La distorsión es especialmente costosa en las coronas dentadas, porque la pieza debe volver a mecanizarse después del tratamiento térmico y el margen debe planificarse con anticipación en lugar de corregirse después. Revisando Fundamentos del tratamiento térmico de metales. con un proveedor es una manera rápida de comprobar si el proceso se entiende o simplemente se afirma.
Las pruebas son el segundo punto de concentración. La inspección ultrasónica de un transportador planetario de dos toneladas lleva tiempo, necesita un operador calificado y producir un registro que el equipo de ingeniería del cliente puede auditar años después. Los proveedores que tratan la inspección como una formalidad tienden a aparecer como problemas de entrega más que como problemas de calidad, lo que los hace más difíciles de detectar durante la cotización.
Cómo GrupoACE apoya los programas de cajas de engranajes eólicos
Grupo ACE una cadena integrada de fabricación pesada que cubre forjado, tratamiento térmico, mecanizado de precisión, estructuras soldadas y pintura de alta resistencia, con una gama de productos que ya incluye forjados de generación de energía para aplicaciones eólicas dirigidas, hidroeléctricas y nucleares. La base de producción principal, Jiangsu ACE Energy Technology, comenzó la producción en noviembre de 2025 en un sitio de 55 acres con más de 50,018 metros cuadrados de área construida.
Los equipos pertinentes para el trabajo con cajas de cambios eólicas incluyen martillos electrohidráulicos de 3 toneladas, 5 toneladas y 15 toneladas, máquinas laminadoras de anillos verticales de 1 a 1,5 m, hornos de calentamiento a gas, hornos de resistencia para tratamiento térmico, tanques de enfriamiento, equipos de endurecimiento por inducción y centros de mecanizado. Para aplicaciones eólicas, la gama cubre componentes de cajas de engranajes de 3 MW a 10 MW, incluidos portasatélites, engranajes planetarios de primera, segunda y tercera etapa, engranajes planetarios y coronas dentadas de primera y segunda etapa, junto con piezas forjadas personalizadas no estándar y piezas mecanizadas terminadas.
Al mercado de forja de turbinas eólicas no le falta capacidad en conjunto. Tiene poca capacidad para piezas grandes, tratadas térmicamente y probadas, entregadas según un cronograma predecible. Los compradores que confirman los límites de laminación de anillos, la capacidad de tratamiento térmico y el alcance de la inspección antes de adjudicar un pedido evitan la mayor parte del riesgo de demora y, por lo general, también pagan menos por ello, porque el retrabajo y el flete acelerado nunca aparecen en la cotización original.


Noticias
¡Envíanos un mensaje ahora mismo!
-
Terminal móvil
-
Enlaces rápidos
Productos Sobre nosotros Equipo y capacidad Calidad Noticias Contáctenos -
Categoría de producto
Forjas de energía eléctrica Forjas para maquinaria naval y portuaria Forjas Mineras y Metalúrgicas Forjas para maquinaria de alimentos y piensos Forjas de la industria petroquímica Fabricación de soldadura PIEZAS CON ACABADO PERSONALIZADO -
Contáctenos
Mob.: +86-173 7218 0878 Tel.: +86-515-8389 0396 E-mail: ivy.zhai@aceprocess.cn Add.: No.21 Jinfeng Road, Parque de Desarrollo Económico, Distrito de Dafeng, Ciudad de Yancheng, Jiangsu, China
Derechos de autor © 2025 Yancheng ACE Machinery Co., Ltd. Todos los derechos reservados.
Fabricante de piezas forjadas de matriz abierta de China
proveedor de piezas forjadas de precisión personalizadas